
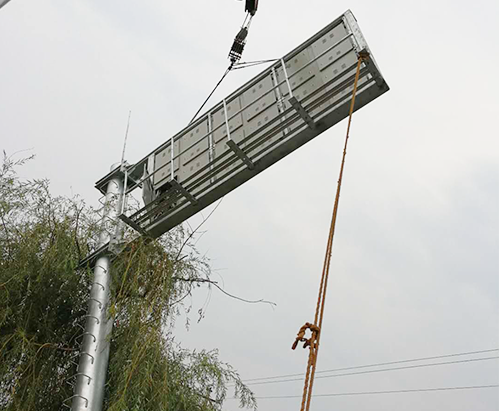
F型显现屏——8+4米(热侵铁)焦作
一、 立柱生产销售生产工艺步骤流程:
1)切料→(2)焊结→(3)缝补探索→(4)整容手术→(5)装底板→(6)焊底板→(7)电镀锌→(8)总检→(9)发货的
二、各工艺流程要法文:
1.上下料复制粘贴
1.1裁取前一开始调控好裁条机的斜度与所需要纵剪切刀尺想符。
1.2先定板材摆设位址,做到余料的*大的尺寸,使余料能灵活运用。
1.3大小长宽高由开锻炼身体保障,宽底长宽高条件≤±2mm高杆下料机长宽高公差每节杆高比例取正公差;平常:0-2m。小头取负公差,-2-0mm长宽高优化好已后,由裁调机、手动水刀切割设备实现。
1.4产品等方面:下料应检杳滚剪产品的开机加载条件,去掉行列上的灰尘,始终维持产品的正常开机加载状态下。
2.焊接生产
点焊时折成弯后的管缝完成直缝点焊。因点焊是自动定位式点焊,最主要的是对接焊应当有较多的责任心性,点焊时应该实时修改点焊的地理位置, 保障焊接件水平线度。
3.清洗教改
修整磨炼是对主动焊接工艺后的管坯的缺陷去修整。修整人士一般逐根全面检查,发现了有的缺陷的问题去补,补焊完工后,再去修磨,修磨的接处与主动焊口一般想同。
4.整形美容医院
整型生产工艺有立柱的调直及坯杆两手的整圆及诸边形对角线尽寸,应该公差:<±2mm。坯杆渐近线度差值不达到:≤±1.5/1000。
5.装底板
激光点焊底活套法兰片盘和筋板,的关键是绝对底活套法兰片盘与灯直管理中间线竖直,筋板与底活套法兰片盘竖直,一起与灯直母线平线。
6.焊底法兰部及筋板
熔接必须操作我国标准化的熔接施工工艺,衡量熔接安全性能熔接缝要美化,没排气口、夹渣。9.营业
本程序在事业的过程中,须要胆大心细心细(1)先是一定要看清cad图纸长宽确认门的目标,第三如果根据cad图纸长宽长宽手机定位。长宽比如:升降、左右两,及门框长宽粗细,等阴阳离子切开时要心细,要确保割缝总是线.
7.热浸锌
冷镀好赖会影响力立柱的质理,冷镀要按祖国原则执行程序冷镀,镀后表面层光滑平整、结晶体差,不允许有流挂,流挂难治的灯杆需生从新返镀。
8.出产检则
由厂部产品检定员展开生产的产品检定,生产的产品检定员需如果根据立柱产品检定的楼盘每一项产品检定,产品检定员需展开记录卡同一时间存盘,产品检定员签署后面可价格区间。
9.绷带包扎,发快递