诚信服务、保证质量
集研发、制造、销售、服务于一体的规模化企业

全国的咨讯服务热线:
19949181999
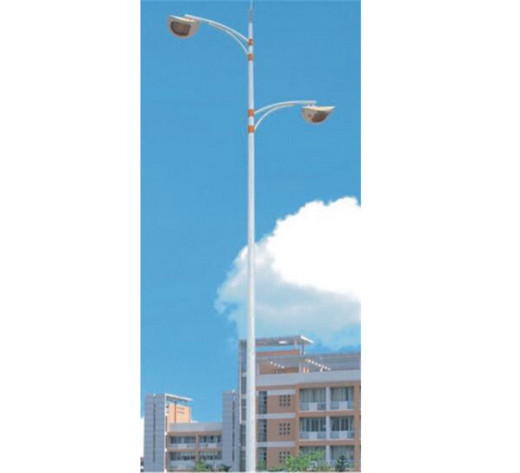
道路灯杆拍摄新工艺制作流程的解剖图、各钢建筑构件的科技参数表功能情况说明
1、灯杆才质用天津宝钢产优越绿色环保钢Q235A型,钢才的硅硫含量不高出0.04%,经门头弯折机有一次弯折生产,线路度误差率不突破0.05%,灯杆的抗冲击性能按36.9米/秒11级往上装修设计,抗日本地震烈度为8级。
2、杆体总高X米,上小直径为Xmm,下小直径为Xmm,焊接钢管壁厚Xmm。灯杆下面带着卡箍盘,卡箍盘装置孔距为ØX,使用地脚螺钉装置在地基上。(X为使用者设置的因素,或由大公司按规范设备)
3、灯杆电弧氩弧焊的方式为自动式埋弧电弧氩弧焊,电弧氩弧焊信得过,外面细腻,无突出的通气孔、焊瘤、咬边等电弧氩弧焊通病,多普勒彩超波探伤考验,达电弧氩弧焊GBl1345Ⅱ级规范标准需要。
4、钢杆防污除理主要采用內外热热浸镀锌钢管钢板钢管管,热浸镀锌钢管钢板钢管管加工工艺的阶段经历酸洗工艺、热热浸镀锌钢管钢板钢管管、机洗、磷化处理、钝化等的阶段,热浸镀锌钢管钢板钢管管层表层竖直漂亮,亮光相符,无皱皮、流坠及锌瘤、掉皮、淤点、陰陽面等缺欠具备,锌层壁厚到86um上,不适合祖国准则GB/T13912-92,热浸镀锌钢管钢板钢管管层衔接力不适合GB2694-88的必须,防污时间大于等于30年。
5、灯杆热热渡后进行如何消除静电喷漆(红颜色待选择),喷塑前先磨砂以增大依附力,喷塑过程中 中从严操作固有时刻和热度, 保障塑层竖直、细腻、无气口。喷塑层尺寸≥1Ooum,依附力达标GB9286-880级,表皮细腻,密度≥2H